Les 7 erreurs d'inventaire liées à la vision industrielle
La vision industrielle pour la gestion des stocks transforme la manière dont les entreprises contrôlent leurs inventaires. Comptage automatisé, identification des produits, détection des anomalies : cette technologie permet de gagner en précision et de réduire les interventions manuelles. Mais encore faut-il l'utiliser correctement !
Un éclairage mal adapté, une caméra mal positionnée ou un algorithme insuffisamment entraîné peuvent rapidement fausser les résultats. Conséquence : des produits comptés deux fois, des références confondues et des écarts entre les stocks physiques et informatiques.
Quelles sont les erreurs d'inventaire les plus fréquentes liées à une mauvaise utilisation de la vision industrielle ? Comment les éviter pour garantir un contrôle des stocks fiable ? Découvrez les principaux pièges à anticiper et les bonnes pratiques à adopter dans votre entrepôt.
Pour automatiser ces contrôles tout en sécurisant vos opérations, découvrez comment la machine vision en supply chain permet de fiabiliser les flux logistiques, de la réception à l'expédition.
Quelles sont les 7 erreurs d'inventaire les plus fréquentes en vision industrielle ?
La vision industrielle automatise la détection et le comptage des marchandises. Pourtant, une mauvaise configuration peut transformer cet atout en source d'erreurs. Voici les sept situations qui peuvent compromettre la fiabilité de votre gestion d'inventaire.
1. Les faux positifs : comptabiliser des produits inexistants
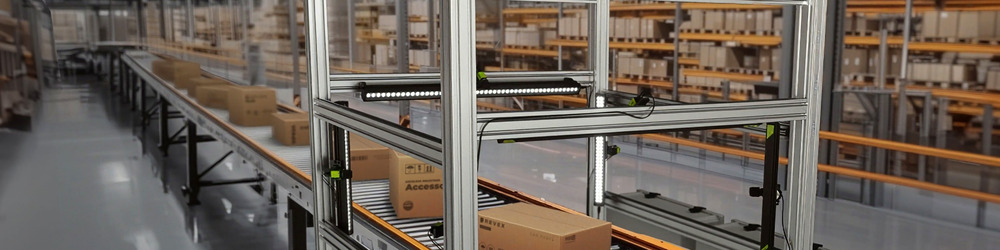
Un reflet sur un emballage, une ombre ou un élément de palette peut être interprété comme un produit supplémentaire. Le système détecte alors un article qui n'existe pas réellement.
Le risque ? Un stock informatique supérieur au stock physique. Votre WMS affiche des quantités disponibles qui ne correspondent pas à la réalité. Résultat : des commandes impossibles à honorer, des ruptures imprévues et une désorganisation des préparations.
Pour éviter ces faux comptages, il est essentiel de maîtriser l'éclairage et de tester les algorithmes dans les conditions réelles de l'entrepôt. Un contrôle des détections incertaines permet également de limiter les erreurs avant leur enregistrement.
2. Les faux négatifs : oublier des articles lors du comptage
À l'inverse, certains produits peuvent passer inaperçus. C'est notamment le cas des cartons empilés, des articles partiellement masqués ou des marchandises situées hors du champ des caméras.
Cette difficulté, appelée occlusion, représente un véritable défi pour l'inspection automatisée.
La conséquence ? Le système sous-estime les quantités réellement disponibles. L'entreprise peut alors déclencher des réapprovisionnements inutiles, immobiliser davantage de trésorerie ou manquer des opportunités de vente.
La solution consiste à optimiser le positionnement des caméras, à multiplier les angles de vue lorsque cela est pertinent et à prévoir des contrôles complémentaires pour les zones difficiles d'accès.
3. La confusion entre références : identifier le mauvais produit
Deux articles présentent des emballages presque identiques ? Une simple différence de format, de couleur ou d'étiquette peut suffire à tromper un système de reconnaissance visuelle.
Cette erreur est particulièrement fréquente dans les entrepôts qui gèrent de nombreuses références similaires.
Imaginez deux produits conditionnés dans des cartons identiques, mais avec des contenances différentes. Si l'algorithme les confond, les quantités enregistrées par référence deviennent incorrectes, même lorsque le nombre total d'articles est juste.
Le résultat : des erreurs de préparation, des références indisponibles au moment du prélèvement et une traçabilité fragilisée.
Pour fiabiliser l'identification, associez la reconnaissance visuelle à la lecture des codes-barres ou Data Matrix. Pensez également à entraîner les modèles sur les différentes variantes de vos produits, y compris les nouveaux emballages.
4. Les erreurs de lecture : des codes et étiquettes mal reconnus
La vision industrielle ne se limite pas à reconnaître la forme d'un produit. Elle peut également lire les codes-barres, les étiquettes et les informations imprimées sur les emballages.
Mais une étiquette froissée, un code partiellement masqué ou un angle de prise de vue inadapté peut empêcher une identification correcte.
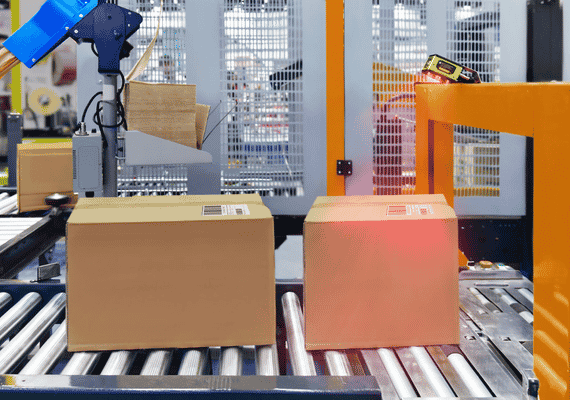
Sur une ligne de convoyage, une vitesse d'obturation mal réglée peut aussi provoquer un flou de mouvement. Les images deviennent alors difficiles à exploiter.
L'impact sur les stocks : des articles non identifiés, des mouvements non enregistrés ou des marchandises associées à une mauvaise référence.
Pour limiter ces risques, adaptez les paramètres des caméras à la vitesse des flux et aux caractéristiques des emballages. Un dispositif de lecture complémentaire ou une vérification humaine doit prendre le relais lorsque l'identification reste incertaine.
Vous souhaitez fiabiliser l'identification de vos marchandises ?
Codes-barres illisibles, erreurs de lecture, références mal identifiées : ces anomalies peuvent rapidement perturber votre gestion des stocks. TIMCOD vous accompagne dans le choix et l'intégration de solutions de vision industrielle et de traçabilité adaptées à vos produits et à vos contraintes logistiques.
5. Le double comptage : enregistrer plusieurs fois un même article
Un carton passe devant une caméra, s'arrête, puis reprend son déplacement. Si le système ne suit pas correctement sa trajectoire, il peut le comptabiliser plusieurs fois.
Le problème peut également apparaître lorsqu'un même produit est observé par plusieurs caméras ou sous différents angles.
Conséquence directe : les quantités enregistrées augmentent artificiellement, sans mouvement physique correspondant.
Pour éviter cette erreur, la détection doit être associée à un suivi des objets dans le temps. Chaque article doit être reconnu comme un élément déjà observé ou comme une nouvelle entrée dans la zone de contrôle.
Il est également indispensable de définir précisément les événements qui déclenchent une mise à jour du stock. Une détection visuelle ne doit pas automatiquement être considérée comme un nouveau mouvement logistique.
6. Les mauvaises conditions de capture : une précision qui se dégrade
Une caméra parfaitement réglée lors de son installation peut perdre en efficacité au fil du temps.
Poussière sur les optiques, vibrations, variations de luminosité, changements de position des produits : les contraintes de l'environnement industriel peuvent dégrader progressivement la qualité des images.
Le problème est d'autant plus délicat que le système peut continuer à fonctionner sans signaler de panne.
Le risque ? Des erreurs récurrentes, parfois concentrées sur une zone de stockage ou une famille de produits, qui finissent par fausser les inventaires.
Pour préserver les performances de votre solution, prévoyez une maintenance régulière des équipements. Vérifiez l'état des optiques, la stabilité des supports et la qualité de l'éclairage.
Surveillez également les indicateurs de reconnaissance. Une baisse inhabituelle des performances peut révéler un problème technique avant qu'il n'affecte durablement les données de stock.
7. Une mauvaise synchronisation avec le WMS ou l'ERP
C'est une erreur souvent sous-estimée : les caméras identifient correctement les produits, mais les informations ne sont pas correctement transmises au logiciel de gestion des stocks.
Un mouvement enregistré en retard, un transfert mal interprété ou une donnée transmise deux fois peut créer des écarts entre l'inventaire physique et l'inventaire informatique.
Prenons un exemple : une palette est déplacée d'un emplacement à un autre. La vision industrielle détecte correctement son arrivée, mais le WMS n'enregistre pas sa sortie de l'emplacement initial. La même marchandise peut alors apparaître à deux endroits dans le système.
Pour les DSI, l'enjeu est majeur : garantir la cohérence des données entre les caméras, les applications métier et les opérations logistiques.
Une intégration fiable repose sur des identifiants produits cohérents, un horodatage précis, une gestion des doublons et des mécanismes de contrôle des échanges.
La vision industrielle ne doit donc pas fonctionner comme un outil isolé. Elle doit s'intégrer pleinement à l'écosystème informatique de l'entrepôt.
Pour centraliser les informations et fiabiliser les mouvements, découvrez les solutions de gestion des stocks WMS ainsi que SYN'APPS, la plateforme d'interconnexion des applications.
Vos inventaires présentent des écarts difficiles à expliquer ?
Un système de vision industrielle mal configuré peut rapidement fausser vos stocks. Les experts TIMCOD vous accompagnent pour identifier les points de vigilance et mettre en place une solution adaptée à vos flux.
Comment éviter les erreurs d'inventaire avec la vision industrielle ?
Une fois les principaux risques identifiés, l'objectif est clair : transformer la vision industrielle en véritable levier de fiabilité pour votre gestion d'inventaire.
Pour y parvenir, plusieurs bonnes pratiques doivent être intégrées dès la conception du projet.
Optimiser les conditions de prise de vue
La qualité de la détection commence par la qualité des images. Un éclairage stable, des caméras correctement positionnées et des angles de vue adaptés permettent de réduire les erreurs de reconnaissance.
Chaque zone de contrôle doit être étudiée selon ses contraintes : dimensions des produits, vitesse des convoyeurs, configuration des rayonnages ou présence de surfaces réfléchissantes.
Un bon paramétrage en amont évite de multiplier les corrections par la suite.
Tester les algorithmes en conditions réelles
Un système performant en démonstration ne l'est pas nécessairement dans un entrepôt en activité.
Palettes incomplètes, emballages abîmés, références proches, produits superposés : les tests doivent couvrir les situations réellement rencontrées par les équipes.
L'objectif est de mesurer la capacité du système à identifier correctement les articles, mais aussi à détecter les anomalies sans multiplier les fausses alertes.
Pour une PME ou une ETI, commencer par un projet pilote sur une zone représentative permet de valider les performances avant d'envisager un déploiement plus large.
Prévoir une validation des détections incertaines
L'automatisation ne signifie pas supprimer toute intervention humaine.
Lorsqu'un produit est difficile à identifier ou qu'un écart important apparaît, mieux vaut déclencher une vérification que modifier automatiquement les quantités disponibles.
La définition de seuils de confiance permet de distinguer les détections suffisamment fiables des situations nécessitant un contrôle complémentaire.
Cette approche sécurise les opérations tout en concentrant les interventions humaines sur les cas qui le justifient.
Connecter efficacement la vision industrielle aux logiciels métier
Une détection correcte n'a de valeur que si elle produit une information exploitable.
L'intégration avec le WMS ou l'ERP doit permettre de rapprocher les observations des caméras avec les entrées, les sorties, les transferts et les opérations réellement validées.
Pour les équipes informatiques, cela implique de sécuriser les échanges de données, de gérer les interruptions de communication et d'assurer la traçabilité des mouvements.
L'objectif : disposer d'une information de stock cohérente, actualisée et exploitable par l'ensemble des services.
Mesurer les performances et améliorer le système en continu
La fiabilité d'une solution de vision industrielle ne se mesure pas uniquement au moment de son installation.
Elle doit être suivie dans la durée grâce à des indicateurs adaptés :
- Le taux de reconnaissance correcte des produits.
- Le nombre de faux positifs et de faux négatifs.
- La fréquence des doubles comptages.
- Les écarts entre stocks physiques et informatiques.
- Le nombre d'anomalies nécessitant une validation humaine.
- Le délai de synchronisation avec le WMS ou l'ERP.
L'analyse de ces données par zone et par référence permet d'identifier rapidement les points faibles et de prioriser les actions correctives.
C'est aussi un moyen de mesurer les gains opérationnels et de justifier les investissements réalisés.
Vous envisagez de déployer la vision industrielle dans votre entrepôt ?
Chaque environnement logistique présente ses propres contraintes : éclairage, cadence, diversité des produits ou intégration informatique. Les experts TIMCOD vous accompagnent dans l'étude de vos besoins et le choix des équipements adaptés, pour construire une solution performante et évolutive.
FAQ : vision industrielle et erreurs d'inventaire
Quelles erreurs d'inventaire peuvent être causées par la vision industrielle ?
Les erreurs les plus fréquentes sont les faux positifs, les faux négatifs, les confusions entre références, les erreurs de lecture des étiquettes, les doubles comptages et les problèmes de synchronisation avec le WMS ou l'ERP. Elles peuvent entraîner une surestimation ou une sous-estimation des stocks disponibles.
Pourquoi la vision industrielle peut-elle compter incorrectement des produits ?
Un mauvais éclairage, des produits masqués, des images floues ou un algorithme insuffisamment entraîné peuvent perturber la reconnaissance. Le système risque alors de détecter des articles inexistants, d'oublier certains produits ou de confondre plusieurs références.
Comment fiabiliser le contrôle des stocks par vision industrielle ?
Il faut optimiser les conditions de capture, tester les modèles en situation réelle, éviter les doubles comptages et contrôler les détections incertaines. Une intégration fiable avec le WMS ou l'ERP et un suivi régulier des performances sont également indispensables.
La vision industrielle peut-elle remplacer les inventaires manuels ?
Elle permet d'automatiser de nombreux contrôles et de réduire les interventions manuelles. Toutefois, les produits masqués, les erreurs de reconnaissance et certaines anomalies nécessitent encore des vérifications physiques ciblées. La vision industrielle complète donc les processus d'inventaire plutôt qu'elle ne garantit, à elle seule, leur exactitude.